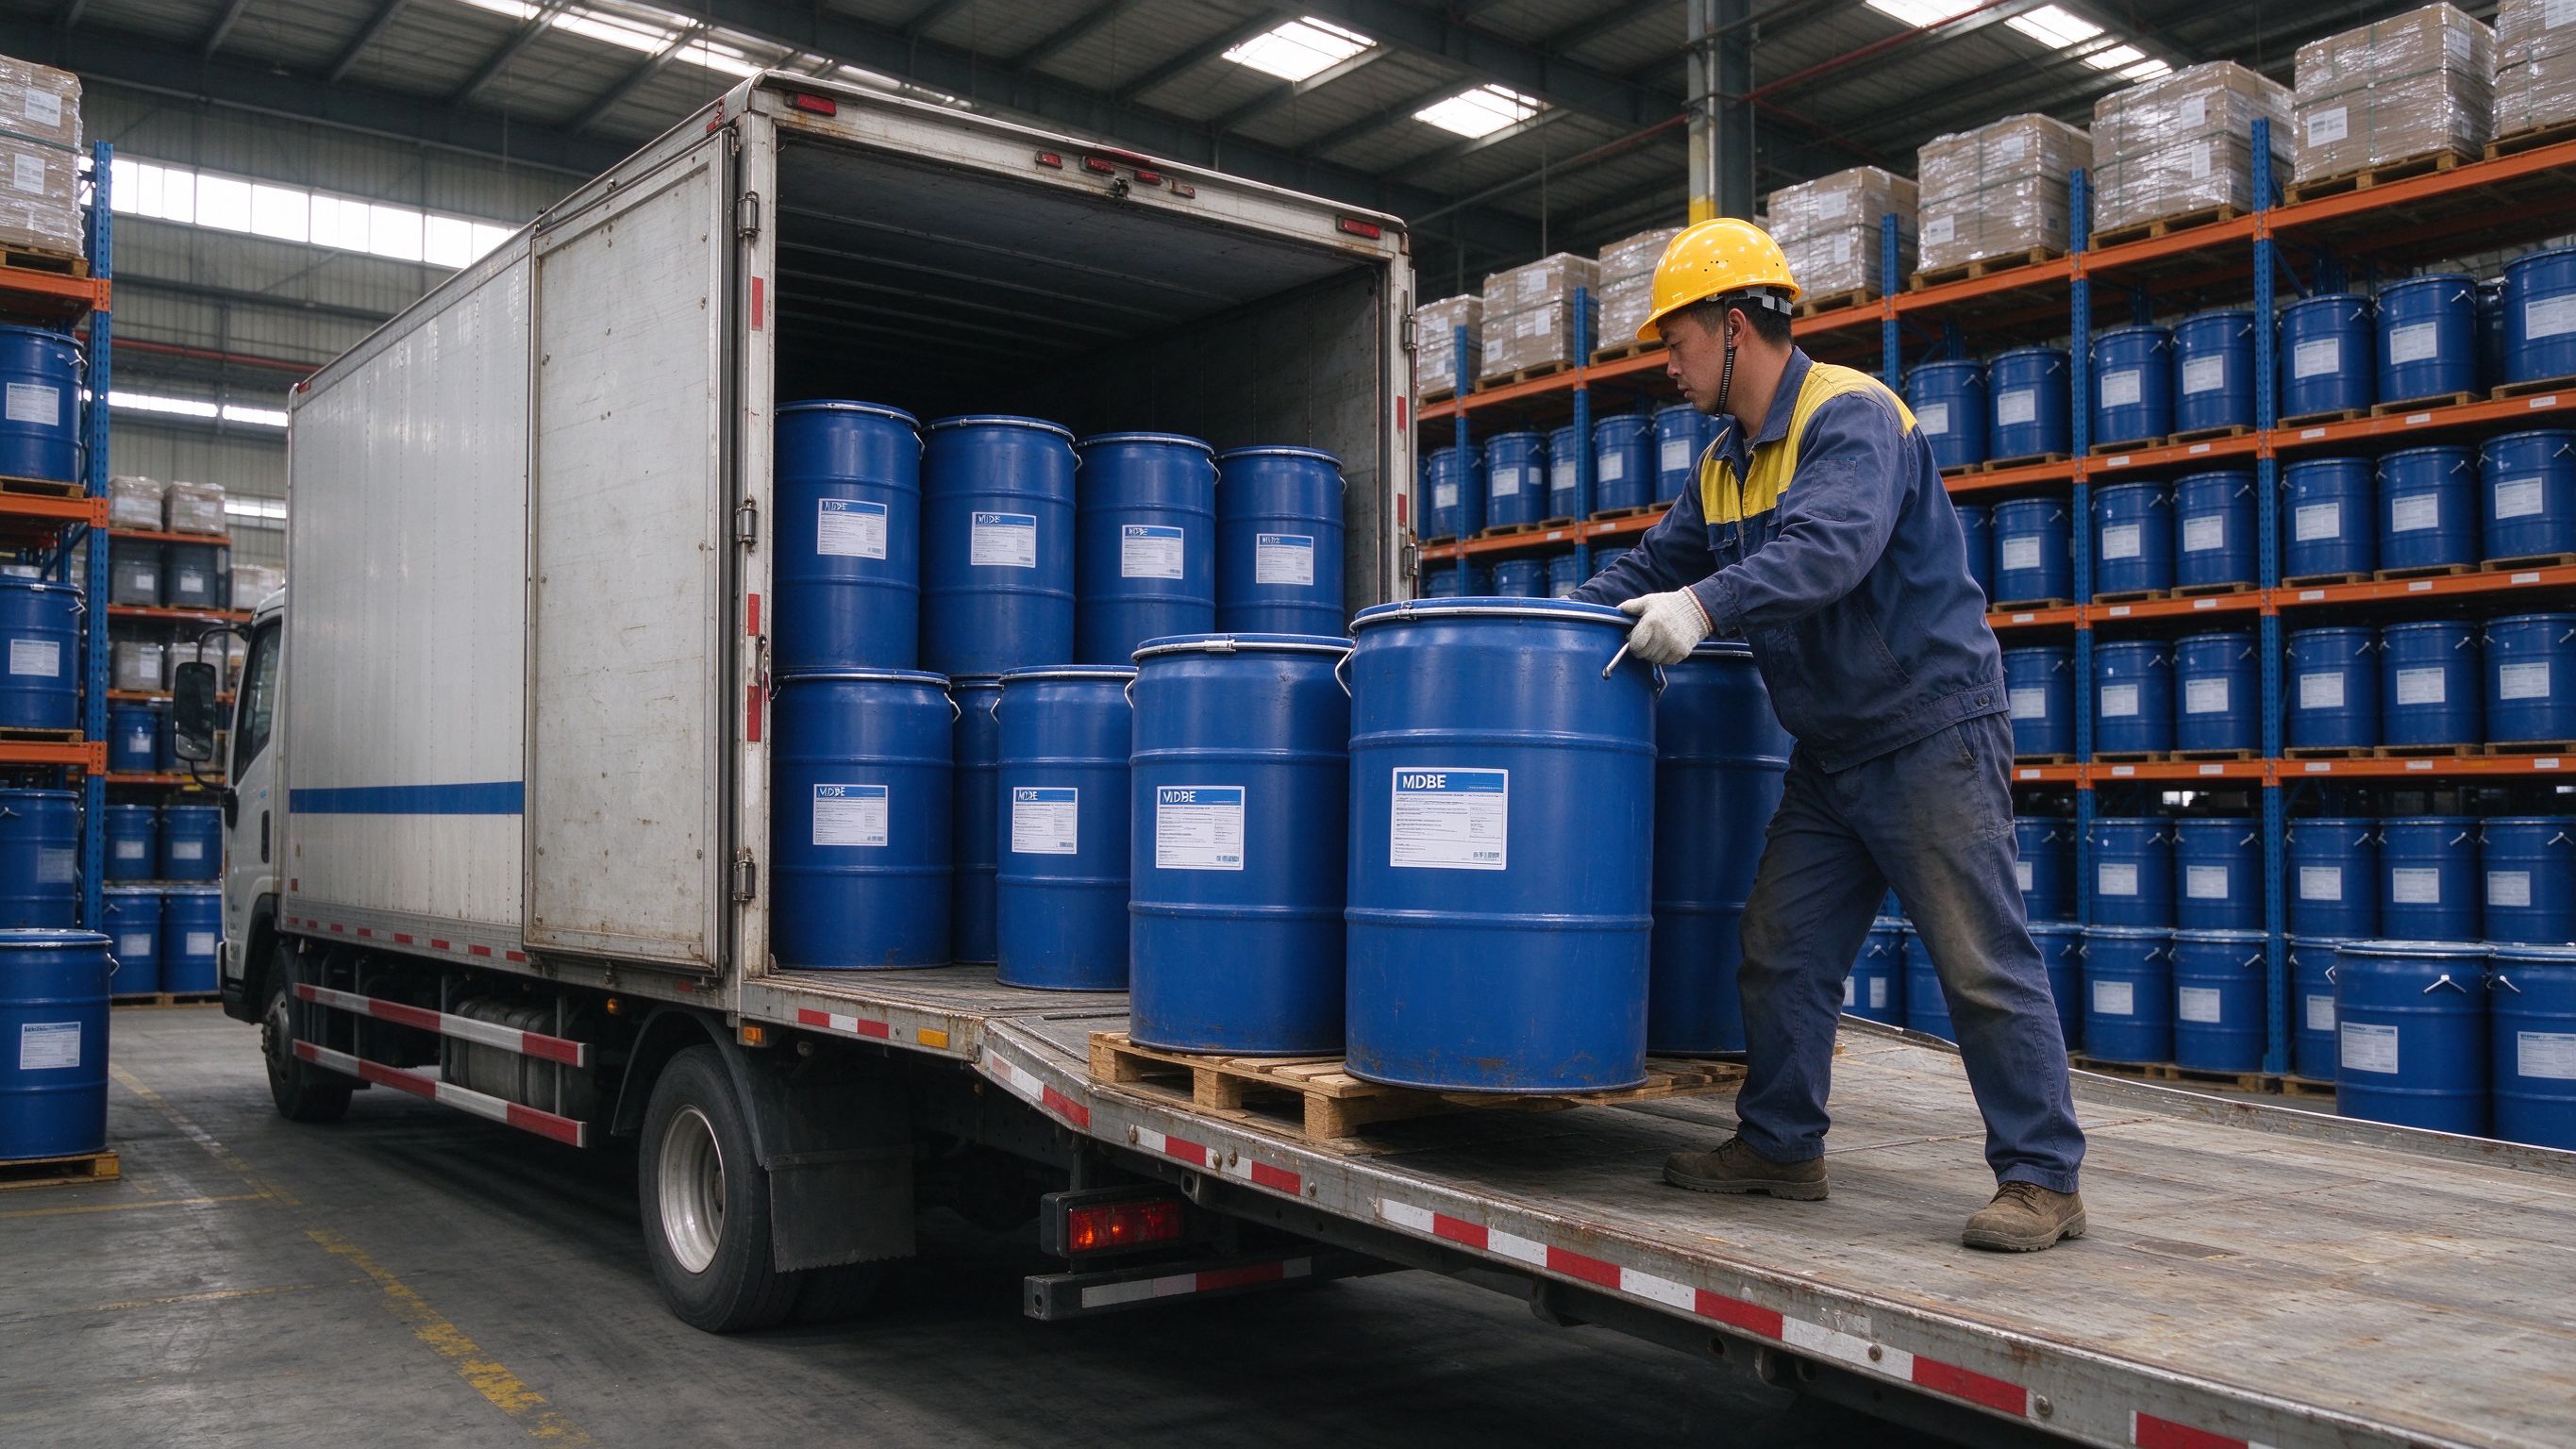
氨基烤漆是工业涂料里用量很大的一类,从五金件、家电外壳到汽车零部件、农机具都能看到它。做这一行的工程师有个共同体验:氨基烤漆的性能,一半靠树脂和固化剂,另一半靠溶剂。溶剂选得不对,再好的树脂也做不出好板面。
这几年,不少氨基烤漆配方把主溶剂换成了MDBE。换完以后,有三个老毛病明显改善。今天一个一个讲清楚。
一、先明确一件事:氨基烤漆难在哪
氨基烤漆的基本体系是羟基树脂(一般是聚酯或者丙烯酸)加氨基树脂(三聚氰胺甲醛类),在140℃到180℃烘烤条件下交联成膜。它的难点有三个:
第一个是流平。烤漆喷涂或者辊涂以后进烘道,进烘道之前那几十秒到几分钟,漆膜要自己流平,把喷枪的雾化痕迹和辊痕抹掉。如果溶剂挥发太快,漆膜来不及流平就表干了,板面就会出现橘皮。
第二个是气味和车间环境。老配方里常用环己酮、二甲苯,气味刺鼻,车间环保压力大。
第三个是残留。交联反应本身会释放甲醛类物质,如果再加上溶剂残留,烘烤出来的板子容易起泡、针孔,做成成品以后一段时间还可能泛黄。
二、MDBE解决的第一个问题:流平
MDBE的沸点在195℃到230℃,属于高沸点、慢挥发的酯类溶剂。它在漆膜里的角色,有点像最后离场的那个人。
打个比方:快干溶剂像是走在前面的先遣队,冲进烘道就跑了;MDBE像是留下来收尾的,一直待在漆膜里,让漆在受热变软的那段时间里把痕迹抹平,等温度上来再慢慢挥发掉。所以加了MDBE以后,板面橘皮明显减少,光泽度也更均匀。
三、MDBE解决的第二个问题:气味
MDBE不属于苯系物,也没有环己酮那种强烈的刺激性气味。同样配方的氨基烤漆,把环己酮和二甲苯换成MDBE以后,车间里的气味强度会降下来一大截。这对喷涂线这种大面积挥发场景来说,是很实际的改善。
四、MDBE解决的第三个问题:残留和耐黄变
MDBE沸点高、挥发相对彻底,烘烤曲线设计合理的话,成膜后的残留很少。残留少带来两个好处:一是漆膜的耐水、耐盐雾性能更稳定;二是长期使用不容易泛黄。这一点做户外件、白色家电外壳的厂家体会最深。
五、配方调整上要注意什么
把MDBE引入氨基烤漆,不是全换,而是搭配。几个原则:
一是保持挥发梯度。通常高沸点MDBE占溶剂总量的百分之三十到六十,剩下的用丁醇、丙二醇甲醚、乙酸丁酯这类中快干溶剂平衡。全部用MDBE的话,进烘道前挥发不足,容易起泡爆孔。
二是注意对氨基树脂的影响。不同厂家的氨基树脂对溶剂的容忍度不一样,配好以后要先做小样,看有没有析出、分层。
三是重新试固化曲线。溶剂的挥发梯度变了,烘烤温度和时间要跟着微调,一般做一次梯度试板就能定下来。
四是MDBE本身必须是纯货。氨基烤漆膜一般只有15到25微米,对溶剂杂质很敏感。掺了EGDA的MDBE挥发性完全不一样,配方试出来的结果是错的,你会一直找不到原因。
六、怎么验证你手上的MDBE是否适用
最直接的办法是三步:先测馏程,初馏点195℃以上、终馏点225℃到230℃,说明是纯的;再做小样试板,看流平、光泽、附着力和耐冲击;最后做一次高温烘烤,看有没有起泡和针孔。
这三步做完,基本就能判断这批货能不能进你的配方。不要嫌麻烦,一次试板的时间,比整批返工的代价小得多。
我们淄博双欧化工是元利MDBE的一级代理,仓库在淄博,常备300吨现货,立足淄博服务全国。做氨基烤漆的客户如果配方上需要调整,我们可以提供原厂的技术资料和样品,样品免费,收到以后自己测、自己试板,合适再谈合作。我们的货只做原厂纯货,不掺假,这一条从来没变过。