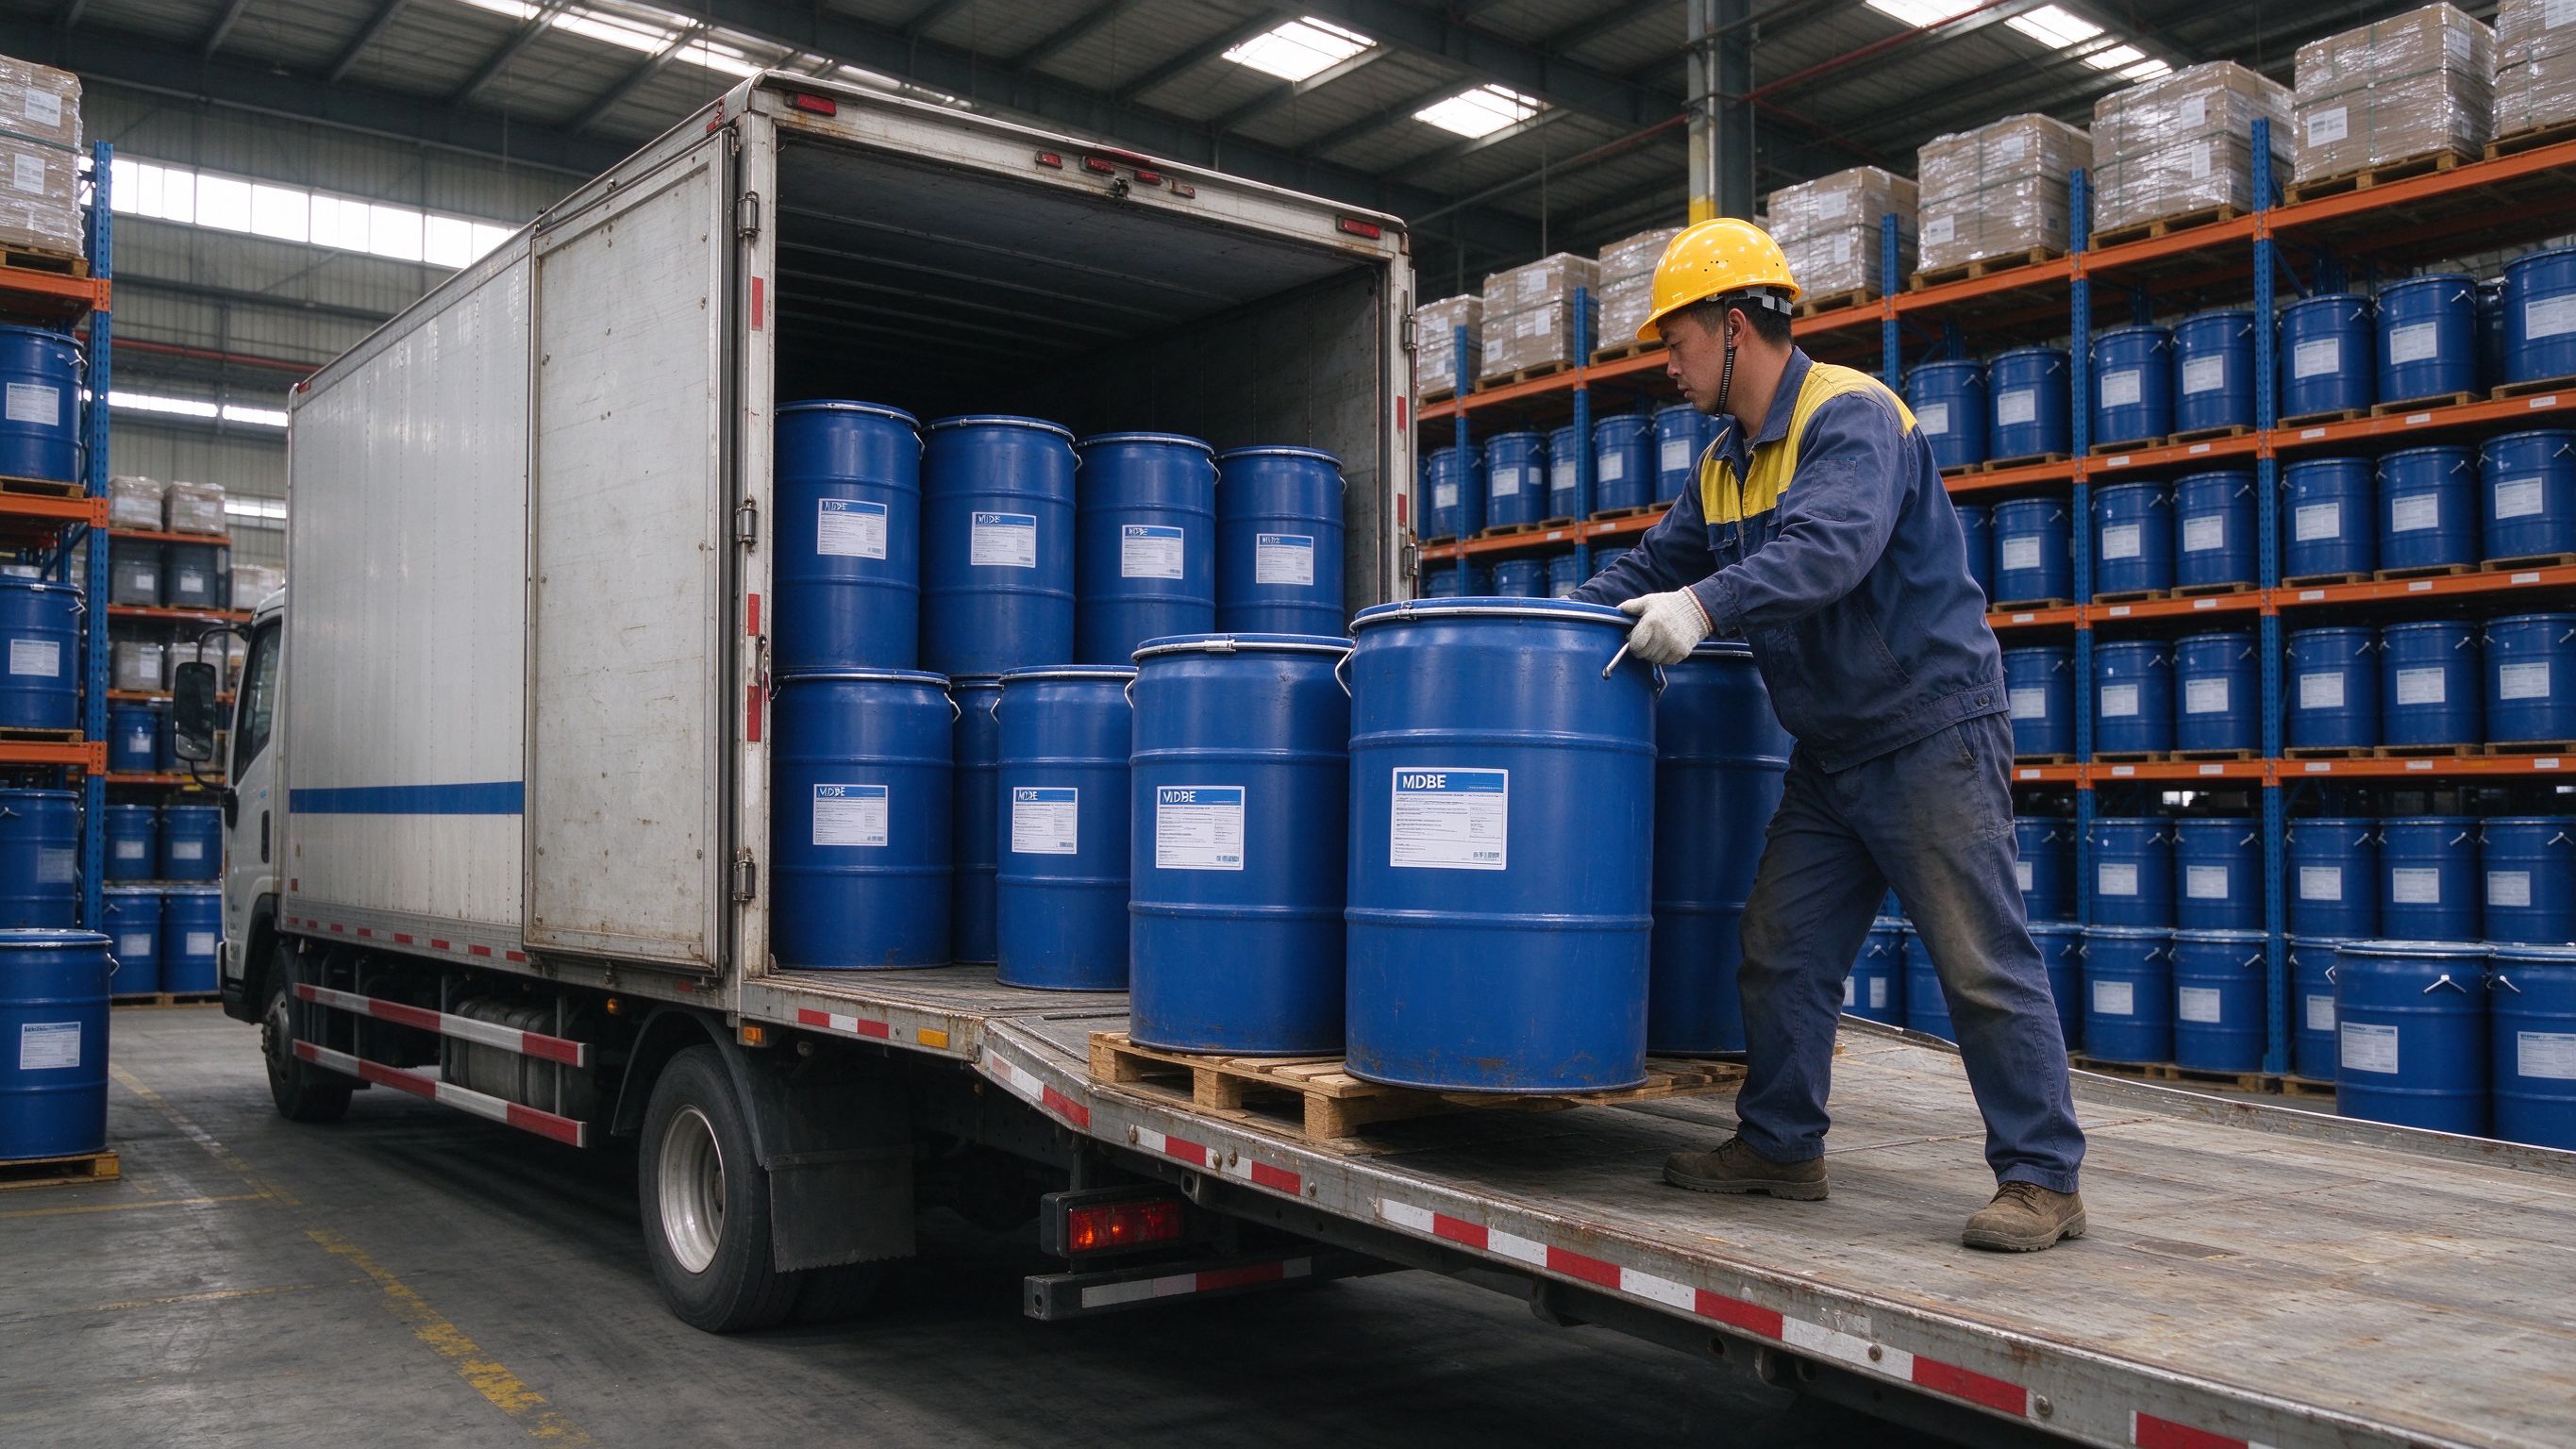
只看纯度这一个数,是采购最常见的盲区
跟不少涂料厂、油墨厂的采购聊过,大家询价时问得最多的一句话是:"你这个 MDBE 纯度多少?"听到 99.9% 就放心了,低于 99% 就摆摆手。纯度当然重要,但如果一份检测报告上你只看这一个数,等于把最容易出问题的地方放过去了。
做溶剂这行的人都知道,真正让车间出事、让整批漆报废的,往往不是纯度差了零点几,而是两个平时没人问的指标:酸值和水分。
先说酸值:它是溶剂的脾气指标
酸值说白了,就是这批溶剂里游离的酸性物质有多少。可以把它理解成熬一锅汤,别人只尝咸淡,你得知道里面到底放了多少醋——有些汤喝起来不酸,但醋已经放进去了,只是被别的东西盖住了味道。
酸值高的溶剂,会带来几个麻烦:
第一,影响树脂体系的稳定性。醇酸树脂、氨基树脂这些对酸碱环境比较敏感,酸值偏高会让树脂在储存过程中发生变化,最典型的就是黏度慢慢往上走,放着放着就变稠了。
第二,影响涂膜固化。尤其是氨基烤漆、聚氨酯体系,酸值偏高会明显影响交联速度和最终固化程度,有时候烘烤温度时间都对,出来的膜就是软,附着力也上不去。
第三,腐蚀包装。酸值长期偏高,铁桶内壁会先出问题,锈点掉进溶剂里,货就更没法用了。
MDBE 本身是二元酸酯,化学性质相对稳定,正常工艺下酸值是很低的。但如果酯化反应没做透,或者后续中和、水洗、脱醇环节偷工,残留的酸就会留在货里。这也是为什么有的低价货看起来指标都合格,进了车间却总出状况。
再说水分:它比酸值更容易被忽视
水分是另一个隐蔽的杀手。溶剂外观是无色透明,肉眼根本看不出含水多少。
水分高了对涂料的影响,做过配方的人应该都有体会:
一是缩孔和针孔。水在成膜过程中挥发不出来,会顶破漆膜留下小坑,尤其在高光面上,一个针孔就是一个废件。
二是发白和光泽下降。水分会影响树脂与溶剂的相容性,漆膜干燥过程中出现浑白发白,光泽度掉一大截。
三是反应体系出气泡。这一点在聚氨酯体系里最要命——水会和异氰酸酯直接反应,一边反应一边放出气体,漆膜里头全是气泡,怎么调配方都救不回来。
四是酯类水解。水多的环境下,酯类溶剂本身会缓慢水解,水解又生成酸,酸值跟着上去,两个指标一起坏。所以酸值和水分往往是同时出问题的。
水分是从哪里来的
很多人以为出厂合格就万事大吉了,其实水分大部分是运进来和存进去的:
槽车清洗不彻底,罐底残留的水没排干净;
雨天装卸,桶口敞开时间长;
铁桶密封圈老化,仓库湿度大,慢慢吸潮;
周转桶重复使用,前一批货没倒干净。
所以现场管理比出厂报告更重要。我们发货前会确认槽车干燥、桶盖密封圈完好,也建议客户那边仓库离地存放、开盖后尽快用完。
验收怎么盯这两项
给采购朋友几个可以马上用的动作:
1、要报告。每批货都要供应商提供该批次的检测报告,不是拿一份通用报告反复用。重点看酸值、水分,别只看纯度。
2、要留样。每批货留一小瓶,贴上批号和日期,至少留半年。后面万一有争议,这是唯一的证据。
3、定期送检。不用每批都送第三方,但建议一个季度抽一批送检,重点测酸值和水分,和供应商的报告对一下。
4、看桶口。到货先看桶盖有没有渗漏、桶身有没有水迹,雨季尤其要注意。
一个容易被忽略的细节:换批
还有一件事值得提醒:即使同一个供应商、同一个品牌,不同批次的酸值和水分也是有波动的。有的厂子换批之后不试就直接上产线,结果这一批的黏度、固化速度跟上一批不一样,漆膜出了问题才回头查,损失已经造成了。
稳妥的做法是每批到货先做个小试,测一下酸值和水分,跟上一批的数据比一比。差别在合理范围内就正常投料,差别明显就先小批量试。这个动作花不了多少时间,但能挡掉大部分批次波动引起的问题。
还有一点,酸值和水分这两个指标不要孤立看。它们之间是有关联的:水分高会促进酯类水解,水解又生成酸,酸值跟着涨。所以如果发现酸值异常,顺手把水分也测一下,两个数据放一起看,往往能判断出是生产环节的问题还是储运环节受了潮。
说句实在话
纯度是最容易做漂亮的指标,也是最好报价的指标。酸值和水分藏得深,不加钱测不出来,所以有些供应商就不测、不提。
但对用货的厂子来说,出问题的永远是这两个藏得深的地方。买溶剂,多问一句"这批的酸值和水分是多少",有时候就能筛掉一半不靠谱的供应商。
我们做 MDBE 贸易,只做元利原厂的正品货,每一批都能提供该批次检测报告,样品 500 克当天发出。有需要随时联系:19255331234 宋经理。